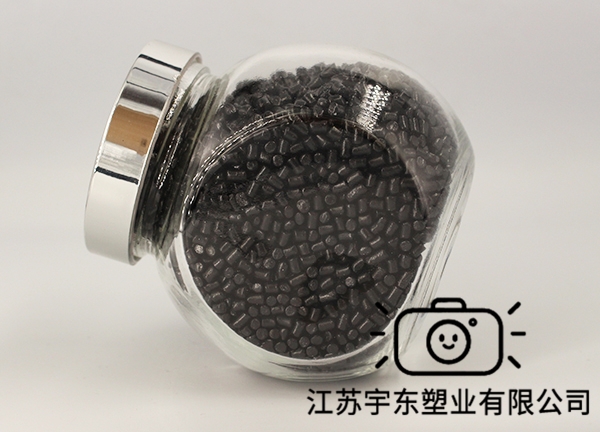


注塑色母粒是目前塑料制品着色的主流方式之一:把高浓度颜料预先分散在载体树脂中制成颗粒,注塑时按比例混入原料,在料筒内与基材一起熔融塑化,颜料随之均匀分散到制品中。相比直接使用色粉着色,色母粒无粉尘飞扬、计量方便、颜色重现性好;相比彩色原料,它不需要为每个颜色囤积专用料,能有效降低库存成本。但在实际注塑生产中,色差、色点、流纹等问题仍然频繁出现,同一副模具换了机台颜色就变、打样与量产颜色对不上、黑色转白色清机困难等困扰着不少车间。本文从注塑色母粒的原理讲起,系统说明添加比例怎么定、载体怎么选、常见缺陷如何排查,帮助注塑企业把颜色稳定地做准、做匀。
注塑色母粒由颜料、载体树脂、分散剂和功能助剂四部分经高速混合、熔融混炼、挤出切粒制成:
着色过程可以概括为:色母粒颗粒与基材树脂混合进入料筒,在螺杆剪切和料筒温度作用下共同熔融,分散剂释放颜料团聚体,载体携带颜料均匀分布在熔体中,终制品呈现目标颜色。理解这个链条后就能明白,颜色问题的根源无非三个:材料层面(颜料、载体、分散剂)、比例层面(计量与混合)和工艺层面(温度、剪切、停留时间)。

载体选择的核心是相容性优先。常用对应关系如下:
业内经验值是载体与基材的熔融指数差值控制在每10分钟2克以内。采购时除了问"载体是什么",更要问"这个载体为什么适合我的基材和工艺",能讲清这一点的供应商在技术层面更可靠。另外要注意标注"加工温度范围"的产品:当色母添加量较高时,实际加工温度可能需要下调10至20℃,因为色母中的助剂会略微降低熔体热稳定性。
注塑色母粒的常见添加比例为1%至5%,具体可参考:浅色件0.8%至2%,深色件2%至5%,高黑色一般不超过6%。准确的添加量按下式换算:
色母添加量 = 目标颜料浓度 × 基材重量 ÷ 色母颜料浓度
例如在100公斤基材中实现0.8%的颜料浓度,使用颜料含量40%的色母,添加量为2公斤。确定比例时还要注意几点:一是色母颜料浓度不同批次应保持稳定,浓度波动会直接体现为颜色深浅变化;二是计量要准确,人工投料时计量误差是中小型车间色差的高发原因,建议使用自动计量混料设备;三是比例并非越低越省成本,添加量过低时螺杆剪切不足以打散颜料团,反而出现分散不良,先通过阶梯试模找到合适比例再锁定参数。

制品表面出现固定或随机的深色小点,多为分散不良。排查顺序:先确认载体与基材是否匹配;再检查色母是否受潮结块、有无超过保质期;然后核对混料时间和搅拌均匀度,色母与原料混合时间不足时色母易沉底堆积;后检查螺杆剪切是否充分,可适当增加背压改善混炼。原料端还要排查回料细粉是否过多,细粉会吸附色母造成配比失衡。
表面出现条纹状颜色带,常见原因是色母与树脂在落料口附近混合不充分。对策:适当提高靠落料口段料筒温度,给注塑机施加一定背压增强混炼;模具端检查浇口位置和排气设计。若调整工艺后仍无改善,可能与色母分散性或树脂塑化有关,需与色母厂家联系解决。
不同批次制品颜色不一致,先分清来源:件上整体跳变、与上一批差一截,多为色母或基材批次更换所致,查批次号与留样色板;同批内深浅成片分布,多为混料不均;整批渐进变黄则要查回料掺比和熔体热历史。控制批次色差的有效办法是要求色母供应商每批附色板并留样,进厂先对色,换批时打隔离样确认。
开机正常、生产数小时后逐渐偏黄,多为热历史积累:回料掺比过高、熔体在料筒内停留时间过长都会让基材黄变。回料掺比建议控制在15%至20%以内,外观件尽量不用回料;注射量宜落在机台额定注射量的20%至75%区间,模具小、机台大时换小一号机台往往颜色就恢复了。
色母受潮是常见原因。色母在储运中吸湿,加工前应按基材条件烘干,常见做法为60至80℃、2至4小时;结块的色母应过筛破碎或退换。含金属颜料的免喷涂色母对水分更敏感,干燥后含水率宜控制在0.05%以下。
多与色母的分散剂或助剂体系质量有关,扩散互溶不良会影响制品物理机械性能。此外添加量过高、超出树脂承载上限时游离颜料析出,也会降低冲击强度。选用正规厂家的专用母粒并控制添加比例即可避免。

注塑车间的颜色管理还包括以下日常要点:

问:注塑色母粒和色粉着色比有什么优势?
答:色母粒无粉尘、计量方便、颜料已经预分散,颜色重现性和车间环境都更好;色粉虽然成本低,但飞扬损耗大、分散依赖现场混炼,颜色稳定性难以保证,除少数大型工厂自行造粒外,多数注塑企业已改用色母粒。
问:同样的色母和配方,换一台注塑机颜色就有深浅,正常吗?
答:属于常见现象。不同机台的加热元件贴合程度、螺杆磨损、剪切状态不同,色母的分散状态就有差别。切换机台时先打样板确认颜色,必要时微调色母比例补偿。
问:更换树脂牌号后颜色变了怎么办?
答:不同牌号树脂的密度和熔融指数有差别,与色母的相容性随之变化。若密度和熔指相差不大,可通过微调色母用量校正;相差较大时应重新打样确认配方。
问:黑色母粒的炭黑含量是不是越高越好?
答:不是。常见黑色母炭黑含量在25%至45%区间,含量高低要与载体量和分散能力平衡,含量过高时分散难度增大,反而容易出现黑点和光泽不均,选择时以制品黑度要求和成本核算为准。
问:色母粒出现颜料迁移析出会影响质量吗?
答:部分高颜料浓度或含染料的色母在储存中出现轻微迁移属于正常现象,成型后颜料在制品中处于正常显色浓度,一般不影响使用。若制品在使用中发生颜色沾染到其他物品的情况,则应改用耐迁移等级更高的色母并做迁移测试确认。
问:注塑色母粒的保质期和存放条件是什么?
答:一般密封干燥条件下可存放一到两年。存放要求避潮、避晒、远离热源,开封后尽快用完;受潮结块的色母经烘干和过筛后小批量试用确认无异常方可使用。
把注塑色母粒用好的要点可以归纳为"选对载体、定准比例、控住热历史、管好批次":载体与基材匹配是着色均匀的基础,添加比例通过公式换算加阶梯试模确定,热历史靠回料掺比和停留时间控制,批次一致性靠留样对色和隔离样制度保障。出现色差时按"材料—比例—工艺"的顺序排查,先查载体匹配和批次,再查计量与混料,后查温度背压等参数,多数问题都能快速定位。如果您的注塑制品正遇到色差、色点、流纹等待解决的颜色问题,或需要为特定基材选配专用色母粒,欢迎结合材料种类、颜色标准和制品用途进一步沟通,获取针对性的产品方案和技术支持。
扫一扫
关注我们 带您领略优良传承